
Nederlands


| Aantal: | |
|---|---|


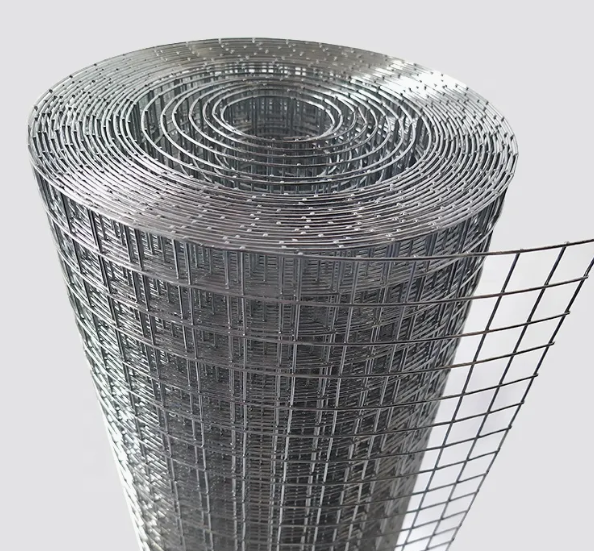
JUNHE koolstofstaal gelast gaas voor veiligheidshekken wordt vervaardigd uit koolstofarme staaldraden (kwaliteiten Q195, Q235) met nauwkeurig weerstandslassen op elke kruising. Het product is verkrijgbaar met gegalvaniseerde of PVC-gecoate oppervlaktebehandelingen en is ontworpen voor perimeterbescherming, grensafbakening en veiligheidsbarrièretoepassingen in de industriële, commerciële en infrastructuursectoren. Draaddiameters variëren van 0,5 mm tot 6 mm, met maasopeningen van 10 x 10 mm tot 200 x 200 mm, ter ondersteuning van aangepaste specificaties om aan projectspecifieke vereisten te voldoen.
Parameter |
Waarde |
Standaardreferentie |
|---|---|---|
Basismateriaal |
Laag koolstofstaal (Q195, Q235) |
GB/T 700-2006 |
Draaddiameterbereik |
0,5 mm - 6 mm |
GB/T 343-1994 |
Tolerantie draaddiameter |
±0,02 mm |
GB/T 343-1994 |
Treksterkte van lasverbindingen |
80 N/mm² |
GB/T 2657-1981 |
Treksterkte van staaldraad |
350-550 N/mm² |
GB/T 343-1994 |
Specificatie |
Bereik |
Opmerkingen |
|---|---|---|
Mesh-opening |
10×10mm tot 200×200mm |
Aangepaste formaten beschikbaar |
Mesh-openingstolerantie |
±0,5 mm |
Voor openingen ≤50mm |
Standaard breedte |
0,5m - 3m |
Rol- of paneelvorm |
Standaard lengte |
1m - 50m |
Aangepaste lengtes geaccepteerd |
Paneelvorm |
1m×2m, 1,2m×2,4m, 1,5m×3m |
Gangbare voorraadformaten |
Behandelingstype |
Laagdikte |
Bestand tegen zoutsproei |
Toepasselijke omgeving |
|---|---|---|---|
Elektrolytisch verzinkt |
8-15 g/m² |
≥48 uur (ASTM B117) |
Binnen, droge omgevingen |
Thermisch verzinkt |
30-60 g/m² |
≥500 uur (ASTM B117) |
Buiten, matige corrosie |
PVC-gecoat |
0,4-0,8 mm dikte |
≥1000 uur (ASTM B117) |
Buiten, hoge luchtvochtigheid, kust |
Het productieproces begint met de inspectie van binnenkomende grondstoffen. Elke rol staaldraad ondergaat een diameterverificatie met behulp van een micrometer, treksterktetests en analyse van de chemische samenstelling om naleving van de Q195- of Q235-kwaliteitsspecificaties te bevestigen. Alleen draadspoelen die aan alle inspectiecriteria voldoen, gaan naar de productielijn.
Het gaas wordt vervaardigd met behulp van geautomatiseerde weerstandslasmachines. Horizontale en verticale draden worden door precisiegeleiders gevoerd en elektroden van koperlegering leveren gecontroleerde stroom en druk op elk kruispunt. De lasparameters (stroomintensiteit, lastijd en elektrodedruk) worden gekalibreerd op basis van de draaddiameter om een consistente verbindingssterkte van 80 N/mm⊃2 te garanderen; over het gehele gaasoppervlak. Elke productiebatch omvat lassterktetests op 5 procent van de kruispunten, waarvan de resultaten worden vastgelegd in batchinspectierapporten.
Bij gegalvaniseerde producten gaat het gaas door een ontvettingsbad, een zuurbeitstank, een fluxcoating en tenslotte het gesmolten zinkbad. De onderdompelingstijd en de zinkbadtemperatuur (440-460°C voor thermisch verzinken) worden gecontroleerd om het gespecificeerde coatinggewicht te bereiken. Bij PVC-gecoat gaas wordt het gegalvaniseerde basisgaas voorverwarmd en vervolgens door een poedercoatingkamer met wervelbed geleid, gevolgd door een uithardingsoven bij 180-200°C om een uniforme hechting van de coating te garanderen.
Afgewerkte gaaspanelen en -rollen ondergaan een meerpuntsinspectie: de nauwkeurigheid van de maasopening wordt geverifieerd op 10 punten per paneel, de vlakheid wordt gemeten tegen een tolerantie van 2 mm per vierkante meter en de integriteit van de oppervlaktecoating wordt gecontroleerd via visuele inspectie en hechtingstests. Elke zending gaat vergezeld van een kwaliteitsinspectierapport met details over het batchnummer, de specificaties en de testresultaten.
Elektrolytisch verzinkt gaas heeft een dunnere zinklaag (8-15 g/m²) aangebracht via elektrolytische afzetting, geschikt voor toepassingen binnenshuis of in een droge omgeving. Thermisch verzinkt gaas krijgt een dikkere zinklaag (30-60 g/m²) door onderdompeling in gesmolten zink, waardoor een aanzienlijk langere corrosieweerstand wordt geboden bij blootstelling aan de buitenlucht. Thermisch verzinkte producten vertonen meer dan 500 uur weerstand in de ASTM B117 zoutsproeitest, vergeleken met meer dan 48 uur voor elektrolytisch verzinkte producten.
De sterkte van de gelaste verbinding wordt getest volgens de GB/T 2657-1981-norm, met een minimumvereiste van 80 N/mm² treksterkte op elke kruising. Bij de productiekwaliteitscontrole worden destructieve trekproeven uitgevoerd op proefstukken van elke productiebatch, en de resultaten worden gedocumenteerd in batchkwaliteitsrecords. Inspectierapporten van derden van organisaties zoals SGS of BV kunnen op verzoek en tegen een extra vergoeding worden geregeld.
De minimale bestelhoeveelheid voor gaasrollen of panelen met standaardafmetingen bedraagt 500 vierkante meter. Voor op maat gemaakte gaasopeningen, niet-standaard afmetingen of aangepaste PVC-kleuren bedraagt de minimale bestelhoeveelheid 1000 vierkante meter. Kleinere proeforders zijn mogelijk, afhankelijk van de huidige productieplanning en de beschikbaarheid van materialen, en worden van geval tot geval beoordeeld.
Proefstukken van producten met standaardspecificaties kunnen kosteloos worden verstrekt, waarbij de koper de verzendkosten voor zijn rekening neemt. Voor monsters met aangepaste specificatie zijn monsterproductiekosten van 30-100 USD vereist, afhankelijk van de complexiteit, die kunnen worden gecrediteerd voor volgende bulkbestellingen. De productie van monsters duurt doorgaans 3-5 werkdagen voor standaardartikelen en 7-10 werkdagen voor aangepaste artikelen.
De juiste specificatie is afhankelijk van het vereiste beveiligingsniveau en de installatieomgeving. Voor algemene omheiningen zijn gaasopeningen van 50 x 50 mm of 50 x 100 mm met een draaddiameter van 3-4 mm gebruikelijk. Voor toepassingen met een hoog beveiligingsniveau zorgen openingen van 25 x 25 mm met draad van 4-6 mm voor een betere snij- en klimweerstand. Voor kustgebieden of locaties met een hoge luchtvochtigheid worden thermisch verzinkte of PVC-gecoate afwerkingen aanbevolen. Projectspecifieke aanbevelingen kunnen worden gedaan op basis van de door de koper ingediende aanvraaggegevens.


