
Français


| Quantité : | |
|---|---|


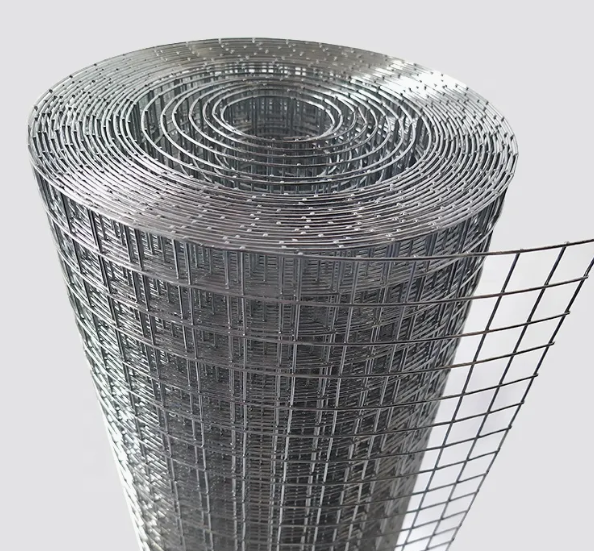
Le treillis soudé en acier au carbone JUNHE pour clôtures de sécurité est fabriqué à partir de fils d'acier à faible teneur en carbone (qualités Q195, Q235) avec un soudage par résistance de précision à chaque intersection. Le produit est disponible avec des traitements de surface galvanisés ou enduits de PVC et est conçu pour les applications de protection périmétrique, de démarcation de limites et de barrières de sécurité dans les secteurs industriels, commerciaux et des infrastructures. Les diamètres de fil vont de 0,5 mm à 6 mm, avec des ouvertures de maille de 10 × 10 mm à 200 × 200 mm, prenant en charge des spécifications personnalisées pour répondre aux exigences spécifiques du projet.
Paramètre |
Valeur |
Référence standard |
|---|---|---|
Matériau de base |
Acier à faible teneur en carbone (Q195, Q235) |
GB/T 700-2006 |
Plage de diamètre de fil |
0,5 mm - 6 mm |
GB/T 343-1994 |
Tolérance de diamètre de fil |
±0,02 mm |
GB/T 343-1994 |
Résistance à la traction des joints soudés |
80 N/mm⊃2 ; |
GB/T2657-1981 |
Résistance à la traction du fil d'acier |
350-550 N/mm⊃2 ; |
GB/T 343-1994 |
Spécification |
Gamme |
Remarques |
|---|---|---|
Ouverture du maillage |
10×10mm à 200×200mm |
Tailles personnalisées disponibles |
Tolérance d'ouverture du maillage |
±0,5 mm |
Pour ouvertures ≤50mm |
Largeur standard |
0,5 m - 3 m |
Forme de rouleau ou de panneau |
Longueur standard |
1m - 50m |
Longueurs personnalisées acceptées |
Formulaire de panel |
1 m × 2 m, 1,2 m × 2,4 m, 1,5 m × 3 m |
Tailles de stock courantes |
Type de traitement |
Épaisseur du revêtement |
Résistance au brouillard salin |
Environnement applicable |
|---|---|---|---|
Électro-galvanisé |
8-15 g/m⊃2 ; |
≥48 heures (ASTM B117) |
Environnements intérieurs et secs |
Galvanisé à chaud |
30-60 g/m⊃2 ; |
≥500 heures (ASTM B117) |
Corrosion modérée en extérieur |
Enduit de PVC |
Épaisseur de 0,4 à 0,8 mm |
≥1000 heures (ASTM B117) |
Extérieur, humidité élevée, côtier |
Le processus de production commence par l’inspection des matières premières entrantes. Chaque bobine de fil d'acier subit une vérification du diamètre à l'aide d'un micromètre, des tests de résistance à la traction et une analyse de la composition chimique pour confirmer la conformité aux spécifications de qualité Q195 ou Q235. Seules les bobines de fil qui satisfont à tous les critères d’inspection sont acheminées vers la chaîne de production.
Le treillis est fabriqué à l’aide de machines automatisées de soudage par résistance. Les fils horizontaux et verticaux passent par des guides de précision et les électrodes en alliage de cuivre fournissent un courant et une pression contrôlés à chaque point d'intersection. Les paramètres de soudage (intensité du courant, temps de soudage et pression de l'électrode) sont calibrés en fonction du diamètre du fil pour garantir une résistance de joint constante de 80 N/mm⊃2 ; sur toute la surface du maillage. Chaque lot de production comprend des tests ponctuels de résistance au soudage à 5 % des intersections, les résultats étant enregistrés dans des rapports d'inspection de lots.
Pour les produits galvanisés, le treillis passe par un bain de dégraissage, une cuve de décapage acide, un fluxage et enfin le bain de zinc fondu. Le temps d'immersion et la température du bain de zinc (440-460°C pour la galvanisation à chaud) sont contrôlés pour atteindre le poids de revêtement spécifié. Pour les treillis enduits de PVC, le treillis de base galvanisé est préchauffé puis passé dans une chambre de revêtement en poudre à lit fluidisé, suivi d'un four de durcissement à 180-200°C pour assurer une adhérence uniforme du revêtement.
Les panneaux et rouleaux de treillis finis sont soumis à une inspection multipoint : la précision de l'ouverture du treillis est vérifiée en 10 points par panneau, la planéité est mesurée par rapport à une tolérance de 2 mm par mètre carré et l'intégrité du revêtement de surface est vérifiée par une inspection visuelle et des tests d'adhérence. Chaque expédition est accompagnée d'un rapport d'inspection qualité détaillant le numéro de lot, les spécifications et les résultats des tests.
Le treillis électro-galvanisé a un revêtement de zinc plus fin (8-15 g/m⊃2 ;) appliqué par dépôt électrolytique, adapté aux applications en intérieur ou en environnement sec. Le treillis galvanisé à chaud reçoit un revêtement de zinc plus épais (30-60 g/m⊃2 ;) par immersion dans du zinc fondu, offrant une résistance à la corrosion beaucoup plus longue pour une exposition extérieure. Les produits galvanisés à chaud présentent plus de 500 heures de résistance lors des tests au brouillard salin ASTM B117, contre plus de 48 heures pour l'électrogalvanisation.
La résistance des joints soudés est testée selon la norme GB/T 2657-1981, avec une exigence minimale de 80 N/mm⊃2 ; résistance à la traction à chaque intersection. Le contrôle qualité de la production effectue des tests de traction destructifs sur des échantillons de chaque lot de production, et les résultats sont documentés dans des enregistrements de qualité des lots. Des rapports d'inspection tiers provenant d'organisations telles que SGS ou BV peuvent être organisés sur demande moyennant des frais supplémentaires.
La quantité minimale de commande pour les rouleaux ou panneaux de treillis de taille standard est de 500 mètres carrés. Pour les ouvertures grillagées personnalisées, les dimensions non standard ou les couleurs PVC personnalisées, la quantité minimale de commande est de 1 000 mètres carrés. Des commandes d'essai plus petites peuvent être acceptées en fonction du calendrier de production actuel et de la disponibilité des matériaux, et sont évaluées au cas par cas.
Des échantillons de produits de spécifications standard peuvent être fournis gratuitement, l'acheteur couvrant les frais d'expédition par courrier. Les échantillons de spécifications personnalisées nécessitent des frais de production d'échantillons de 30 à 100 USD en fonction de la complexité, qui peuvent être crédités pour les commandes groupées ultérieures. La production d'échantillons prend généralement 3 à 5 jours ouvrables pour les articles standard et 7 à 10 jours ouvrables pour les articles personnalisés.
La spécification appropriée dépend du niveau de sécurité requis et de l'environnement d'installation. Pour les clôtures périmétriques générales, des ouvertures de maille de 50 × 50 mm ou 50 × 100 mm avec un diamètre de fil de 3 à 4 mm sont courantes. Pour les applications de haute sécurité, les ouvertures de 25 × 25 mm avec un fil de 4 à 6 mm offrent une résistance améliorée aux coupures et à l'escalade. Pour les endroits côtiers ou très humides, des finitions galvanisées à chaud ou enduites de PVC sont recommandées. Des recommandations spécifiques au projet peuvent être fournies sur la base des détails de la demande soumis par l'acheteur.


